在企業資訊化推動下,科研院所陸續建立了 CAPP、PDM 等系統,但生產加工管理資訊化仍屬空白,導致生產過程存在諸多問題:工藝與生產數據無法共享、調度方式落後、品質資訊回饋滯後、生產數據回饋不及時,不利各級主管掌握生產狀況。同時因系統建設不連續,各系統間無法進行基本電子資訊交換,形成「資訊孤島」。
科研院所屬典型研製與多品種小批量生產混合模式,與大型工業企業批量生產模式有別。本文分析總結科研院所生產特點與需求,結合管理與資訊技術,設計基於科研院所的生產管理系統(PMS)。
系統總體功能包含四大業務模組與外部系統介面功能:
系統功能架構圖:
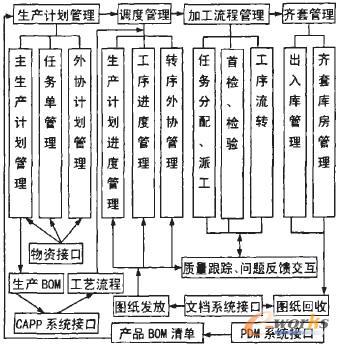
系統實現從所級生產計劃任務下達、工廠車間作業調度派工、工段工序派工檢驗加工流轉、至齊套出入庫與產品整件移交,完整覆蓋任務生命週期管理。外部介面整合:
結合車間工作中心條碼數據採集,實現現場即時問題回饋互動,解決生產瓶頸,提升交付速度。
採用基於 Web Service 的企業應用整合技術架構。PMS 內部表示層與業務邏輯層間亦以 Web Service 封裝業務邏輯,表示層僅需調用介面方法庫即可實現業務數據調用與回饋。外部介面方面:文檔系統為新建系統已提供 Web Service 介面,直接引用即可;PDM、CAPP、物資系統屬舊有遺留系統,需分析其業務與資料庫模型,建構相應 Web Service 介面發布數據。
採用多層體系架構,具可重用、可擴充、低耦合優勢。各層可獨立抽離復用,層間調用降低耦合度,實現高內聚,便於二次開發。架構圖:
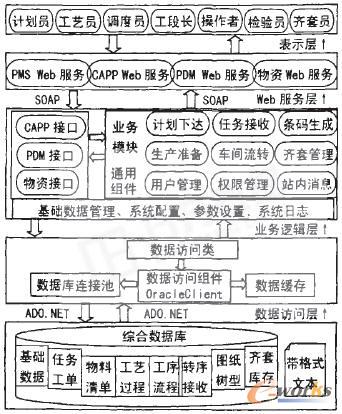
以下以 CAPP 系統為例詳細介紹 Web Service 介面設計與實現,再分角色介紹各子模組功能與介面實現。
PMS 所需工藝卡數據源自已應用多年的 CAPP 系統,但該系統未提供交互介面,導致 PMS 無法直接使用其數據。故需編寫應用整合介面,使 CAPP 數據可被其他系統讀取識別並存入自身資料庫。
採用基於 Web Service 的 EAI 技術——數據整合法,處理不同數據交換方式整合,大幅提升系統數據通用性,降低管理難度,有效解決異構平台與語言間的企業應用整合問題。
本介面服務為 PMS 提供唯讀數據服務,封裝 CAPP 數據。具體功能:對 CAPP 系統資料庫執行 SQL 查詢,將數據整合涉及的相關表欄位以唯讀權限發布為 Web Service,PMS 透過介面服務獲取 CAPP 數據(如依任務單工作令號獲取工藝卡列表、依工藝卡工作令號獲取工藝卡完整數據)。
CAPPTitle(工藝卡表頭:圖號、名稱、工作令號、加工數量等)、CAPPGxnr(工藝卡工序內容:工序號、名稱、內容、工時等)。PMSTitle(含 CAPP 表頭欄位並增生產管理欄位:任務單編號、工程令號等)、PMSGxnr(含 CAPP 工序欄位並增生產管理欄位:操作者、完成時間等)。環境:IIS 6.0、.NET Framework 2.0。VS2005 新建 C# ASP.NET Web Service 專案,建置執行後 IE 視窗顯示所有 Web Service 函數,可點擊測試;點擊「服務說明」顯示 WSDL 內容。
在方案中使用 URI 尋找 Web Service,「加入 Web 參考」,系統自動將介面程式轉譯為本地代碼。使用遠端介面時,經引用封裝後轉為本地類,成員函數一一對應 Web Service 介面函數,客戶端代碼僅需調用本地類成員函數即可自動調用遠端介面。
(此段落似為誤植,內容涉及 RFID 天線技術,與生產管理系統主題無關,疑為文檔合併錯誤,此處保留原文供參考)
讀寫器與標籤工作頻率受政府無線電波管理規定限制;周圍環境電噪聲影響接收性能與讀寫距離,調整天線朝向、外加接地屏蔽可減小影響;電感耦合式 RFID 系統中,讀寫器天線附近金屬會負面影響天線性能,磁場無法穿透金屬,金屬物體改變磁力線形狀導致磁通量衰減、能量被吸收、讀寫距離縮短,金屬物體應盡量遠離天線至少在工作距離外;臨近其他天線存在時,相互電磁感應產生負面影響。
無源 RFID 系統一般在低輻射功率下工作,天線性能優劣直接關係系統工作參數能否達標。受限於低成本、易推廣等固有屬性,如何以最少開銷實現天線與系統性能良好匹配,始終是設計人員追求目標。不同頻段 RFID 系統因應用條件差異,天線等效模型與設計方法不盡相同。本文提出的高頻讀寫器天線設計方法,兼顧理論要求與實際環境,具有一定實踐指導意義。
註:結語段落同樣屬於 RFID 天線技術內容,與本文主題不符,疑為文檔編輯錯誤。